Torque y apriete
El apriete correcto no se elige por catálogo: se deduce de la física de la aplicación. Seleccionamos la herramienta a partir del tornillo, el material, la geometría y el tiempo de ciclo — y la respaldamos con ergonomía normativa, verificación en banco y trazabilidad de datos.
Torque y velocidad son inversamente proporcionales
La variable que casi nadie considera al comprar un atornillador es la inercia. El motor no se detiene en el instante en que el embrague corta: la masa en rotación sigue girando y ese remanente se descarga sobre la cuerda.
Baja velocidad, clutch sensible
Con poca cuerda que recorrer, la herramienta alcanza el par nominal casi de inmediato. Si las RPM son altas, la inercia del rotor sigue empujando después del corte del embrague y barre la cuerda o deforma el inserto plástico.
Regla práctica: a menor longitud de tornillo, menor RPM y mayor sensibilidad de embrague.
Alta velocidad, ciclo corto
El recorrido largo de cuerda amortigua la llegada al par final y absorbe la energía inercial. Aquí sí conviene alta velocidad: se reduce el tiempo de ciclo sin comprometer la unión.
Regla práctica: el tornillo largo permite subir RPM; el corto no perdona el frenado por inercia.
Cuatro plataformas, cuatro problemas distintos
ASG aporta el control multieje y la trazabilidad de datos. HIOS resuelve el micro-apriete de electrónica. FIAM cubre el apriete industrial neumático y eléctrico de línea. Nitto Kohki suma el atornillado eléctrico delvo® de precisión japonesa.
ASG / Jergens — controlador XPAQ / SD2500
El cerebro de la estación. Cuando una celda tiene varios husillos, una secuencia obligatoria de apriete y un requisito de registro por pieza, el controlador deja de ser accesorio y pasa a ser el corazón del sistema.
| Especificación | Detalle |
|---|---|
| Arquitectura | Controlador multieje |
| Programación | 99 tareas programables |
| Conectividad | Módulo de red industrial |
| Registro | Trazabilidad de datos por apriete |
| Secuencia | Orden de apriete configurable |
| Integración | Compatible con posicionamiento Poka-Yoke |
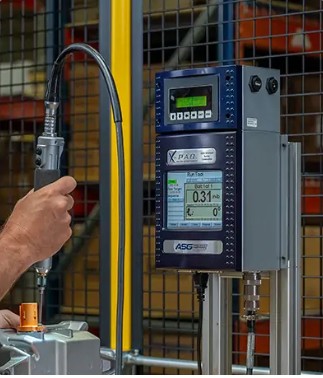
Controlador ASG XPAQ · configuración de estación multieje.
Micro-apriete y electrónica
HIOS construye la referencia mundial en apriete de bajo par. Motor brushless DC sin escobillas — sin chispa, sin partícula, sin desgaste de carbón —, protección antiestática ESD de serie y embrague mecánico de precisión que corta por par real, no por consumo estimado.
BLG 5000 HT
CABALLO DE BATALLA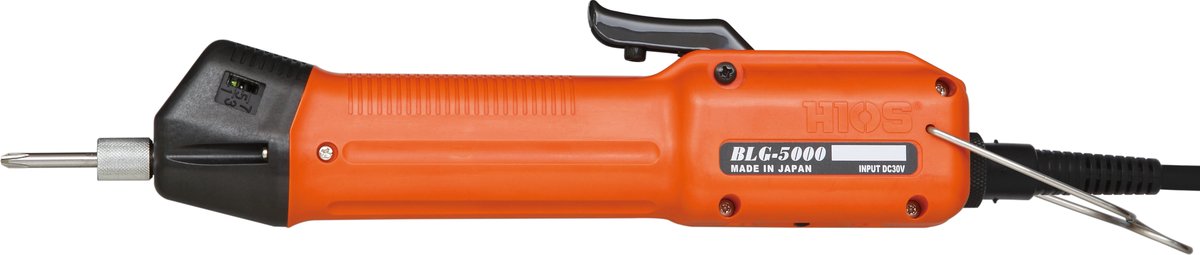
- Rango de par0.5 – 2.0 Nm
- Velocidad730 RPM
- MotorBrushless DC
- ProtecciónESD estándar
El modelo más vendido en México para ensamble general. Cubre la mayoría de aplicaciones de línea sin sobre-especificar.
BLG 5000 S15 / S18
ALTA VELOCIDAD- AplicaciónCiclo reducido
- PerfilAlta velocidad
- MotorBrushless DC
- ProtecciónESD estándar
Para estaciones donde el tiempo de ciclo manda y la longitud de tornillo permite subir RPM sin castigar la cuerda.
BLG-5000 BC2
POKA-YOKE COMPLIANT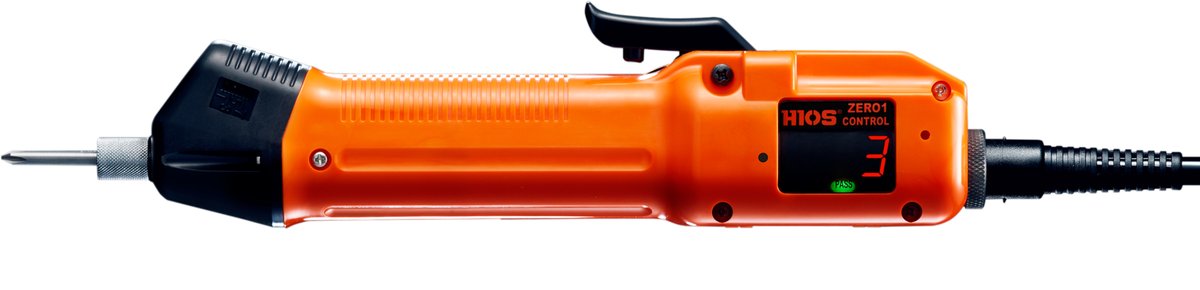
- ControlSeñales de E/S
- VerificaciónPasa / No-Pasa
- BloqueoEn celda
- ProtecciónESD estándar
Con control de señales de entrada/salida: cuenta aprietes correctos y bloquea la pieza defectuosa en la celda antes de que avance al siguiente proceso.
La función Poka-Yoke sólo existe cuando los tres componentes trabajan juntos: atornillador BLG-5000 BC2 + fuente de poder BLC70 + caja de señales I/O. Cotizar únicamente el atornillador deja la estación sin capacidad de verificación.
Instrumentación y accesorios
Analizador de torque HP-100
Banco de verificación funcional de herramientas. Mide el par real entregado antes de liberar la herramienta a línea y deja el registro de la medición para tu control interno de proceso.
Presentador de tornillos HSV-30
Riel ajustable que presenta el tornillo en posición para que el operario lo tome con la punta magnética.
Distinción importante: un presentador ordena y expone el tornillo para toma manual magnética. Un alimentador automático lo entrega directamente en la punta sin intervención del operario. No son intercambiables ni en precio ni en función.
Apriete industrial de línea
FIAM cubre el rango industrial donde HIOS ya no llega. La nomenclatura correcta es atornilladores neumáticos y atornilladores eléctricos — nunca "manuales": todos son herramientas motorizadas, la diferencia está en la fuente de energía.
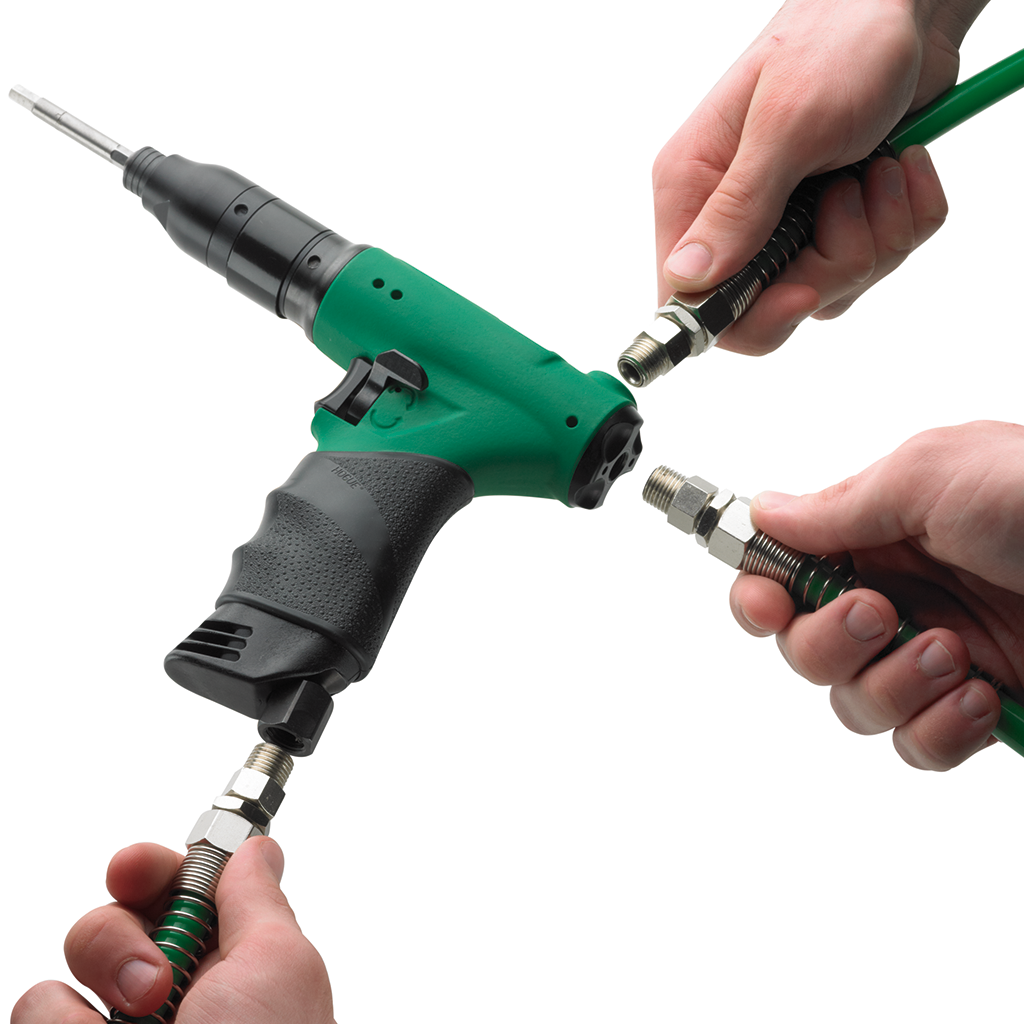
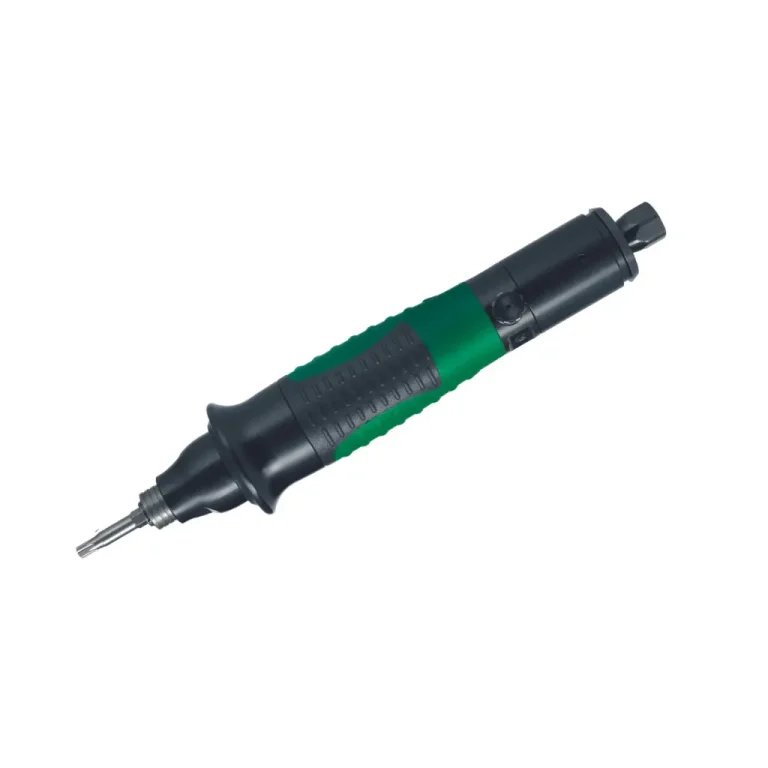
Cuatro familias neumáticas
| Familia | Modelo | Rango de par | Velocidad | Característica clave |
|---|---|---|---|---|
| Tipo pistola | 26C10A-31 | 3.5 – 9.5 Nm | 800 RPM | Conexión de aire 3D configurable — arriba, lateral o abajo. Se adapta a tres layouts de celda distintos sin cambiar de herramienta. |
| Tipo lápiz / recto | 15C4AL | 0.4 – 4.5 Nm | 950 RPM | Arranque por palanca o por empuje (push-to-start). Perfil delgado para acceso en espacios reducidos. |
| Tipo angular | AS6R | Hasta 100 Nm | Según modelo | Alto par en espacios confinados donde no entra una pistola recta. |
| Impulso hidráulico | IHE35P | Según modelo | Según modelo | Martillos en baño de aceite: unión lámina con lámina sin transmitir contragolpe a la muñeca del operario. |
El impulso se genera dentro de un baño de aceite, de modo que el par reactivo se disipa en el fluido en lugar de descargarse sobre el brazo del operario. Es la solución estándar para unión lámina con lámina en líneas de electrodomésticos — perfil típico de plantas como Carrier o Whirlpool.
Atornilladores eléctricos — línea eTensil
Tres niveles tecnológicos. La decisión no es de presupuesto: es de qué necesitas poder demostrar en una auditoría.
Embrague mecánico y paro automático
Corte por par mecánico con detención automática al alcanzar el valor configurado. Repetibilidad confiable sin electrónica de por medio. Para aplicaciones donde basta con apretar bien.
Control par / ángulo asistido electrónicamente
La electrónica infiere el par a partir del consumo de corriente del motor y despliega el resultado en pantalla digital. Permite parametrizar y ver lo que está pasando, sin transductor dedicado.
Control par / ángulo con transductor integrado
Transductor físico en la herramienta: mide el par real, no lo estima. Registro total de datos, curvas de apriete por unión y trazabilidad completa para auditorías automotrices. Es el nivel exigido por Tier 1 y OEM.
Atornilladores Eléctricos Industriales delvo® (Japón)
Atornilladores de precisión para ensamble en electrónica, automotriz y cuartos limpios. Control de par repetible, opciones de arranque por palanca o empuje (push-to-start) y embrague de corte mecánico de alta durabilidad.
- OrigenNitto Kohki · Japón
- AccionamientoEléctrico
- ArranquePalanca o empuje
- Corte de parEmbrague mecánico
- RepetibilidadPar controlado
- AplicaciónEnsamble de precisión
El embrague de corte mecánico no estima el par por consumo de corriente: lo interrumpe físicamente al alcanzar el valor ajustado. Esa mecánica sostiene la repetibilidad a lo largo de millones de ciclos y es la razón por la que la línea delvo® se especifica en estaciones de alto volumen con tolerancia cerrada.
Sistema completo, no herramienta suelta
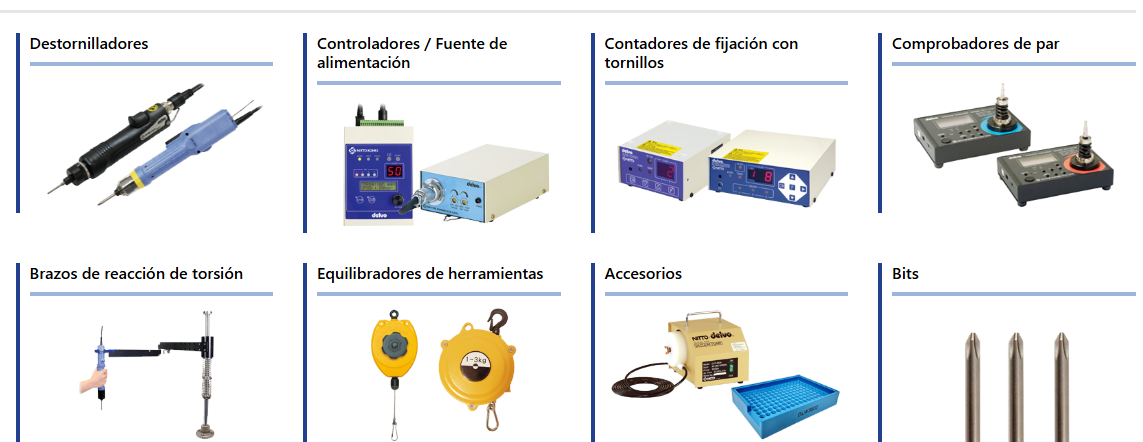
La estación delvo® se integra con su propia fuente de alimentación, controlador, contador de fijaciones, comprobador de par, brazo de reacción, equilibrador y puntas — todo del mismo fabricante, con compatibilidad garantizada.
Arriba de cierto par, la mano deja de ser una opción
La salud ocupacional en planta fija techos claros para el par reactivo que un operario puede absorber. Superarlos no es una decisión de productividad: es una no conformidad y un riesgo de lesión acumulativa.
12 Nm
Herramienta recta
Máximo admisible sostenido a mano en configuración recta o tipo lápiz.
15 Nm
Herramienta tipo pistola
La empuñadura de pistola permite absorber algo más de par reactivo que la recta.
100 Nm
Herramienta angular
Rango superior alcanzable sólo con la configuración angular y el soporte de reacción adecuado.
Soluciones de ergonomía obligatorias
Brazos de reacción articulados
Telescópicos y articulados: absorben íntegramente el par reactivo de la herramienta y lo transfieren a la estructura de la estación. Marcas representadas: Ioki y Tigon.
Sistema de posicionamiento Poka-Yoke
Guía la secuencia de apriete tornillo por tornillo e impide avanzar si un punto quedó fuera de orden o fuera de par. Se integra con controladores ASG XPAQ.
Alimentadores automáticos
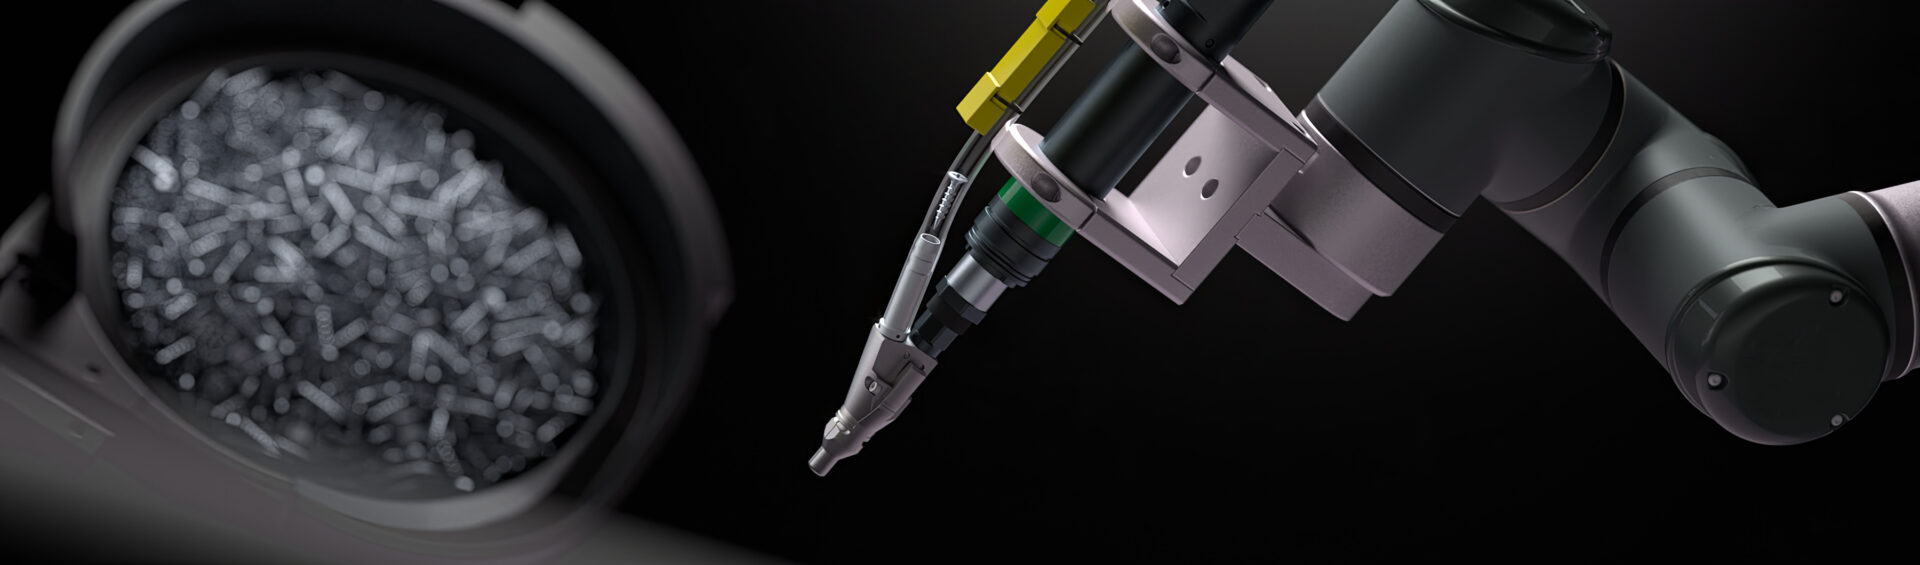
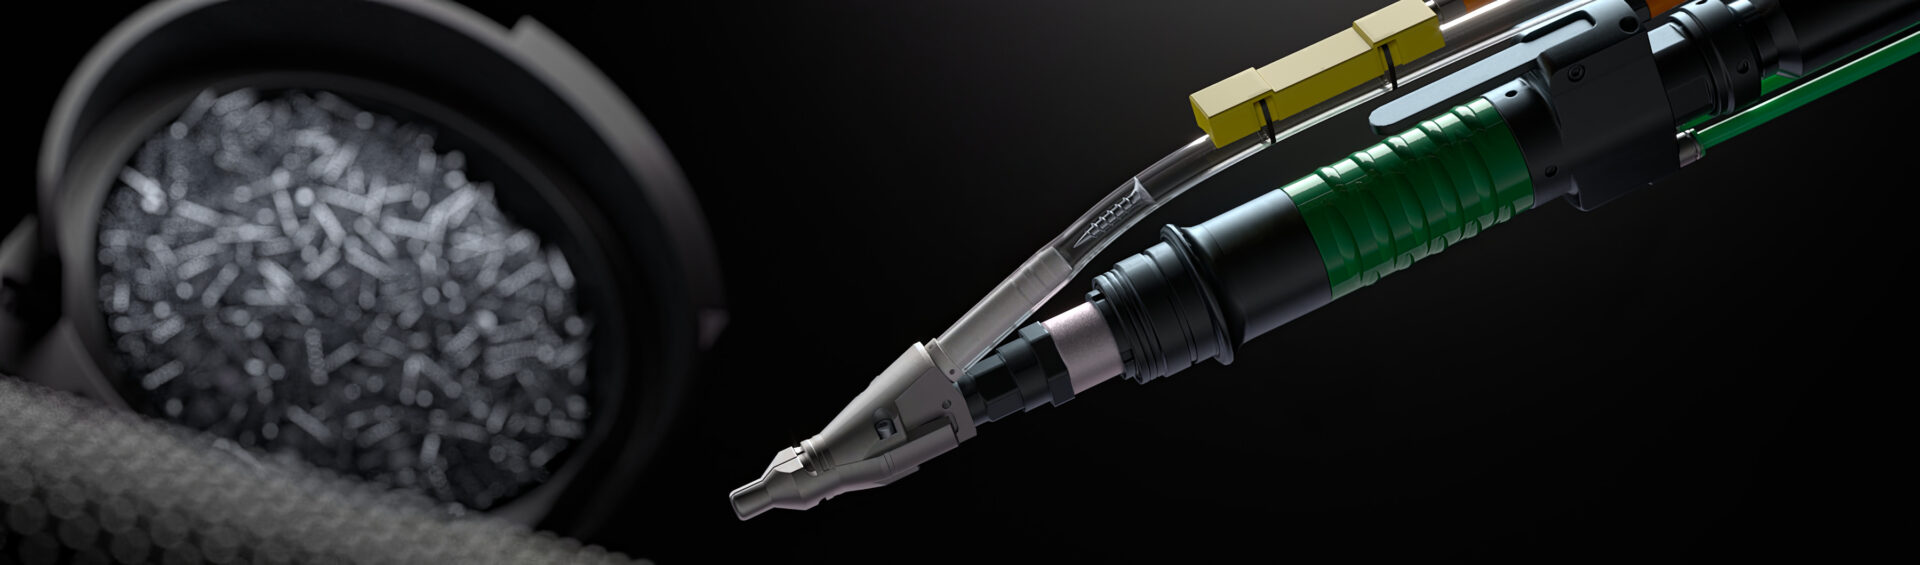
Alimentación continua de tornillería sin manipulación manual: el operario no toma el tornillo, sólo posiciona y aprieta. Reduce tiempo de ciclo y elimina el error de toma.
Así llegamos a la recomendación
Levantamiento de la aplicación
Tornillo, material receptor, par objetivo, tolerancia, tiempo de ciclo, geometría de acceso y requisitos ESD o de trazabilidad.
Cálculo de par y perfil de velocidad
Determinamos el rango de par real y las RPM compatibles con la inercia de la unión, no con el máximo del catálogo.
Definición de ergonomía y accesorios
Si el par supera el límite manual, se define brazo de reacción, posicionamiento Poka-Yoke o alimentación automática antes de cotizar la herramienta.
Verificación en banco y prueba en línea
Verificamos con analizador de torque y acompañamos la prueba en la estación real antes de liberar la solución a producción.
¿Necesitas resolver una aplicación específica?
Cuéntanos el tornillo, el material, el tiempo de ciclo o el problema en línea. Te respondemos con una recomendación técnica — no con un catálogo.